A high-flow fúvókák jövője: nem a hossz, hanem a belső geometria számít
Öt eltérő belső fúvókageometria, mérhető extrudálóerő és valós flow-tesztek mutatják meg, merre fejlődhetnek a következő generációs high-flow hotendek.
A gyors FDM/FFF nyomtatás egyik legfontosabb korlátja már nem feltétlenül a mozgásrendszer, hanem az, hogy a hotend milyen gyorsan képes a filamentet egyenletesen megolvasztani és a fúvókán átpréselni. A bemutatott kísérlet ezt nem egyszerűen hosszabb olvasztózónával próbálja megoldani, hanem különböző belső fúvókageometriák összehasonlításával.
Öt különböző belső kialakítás
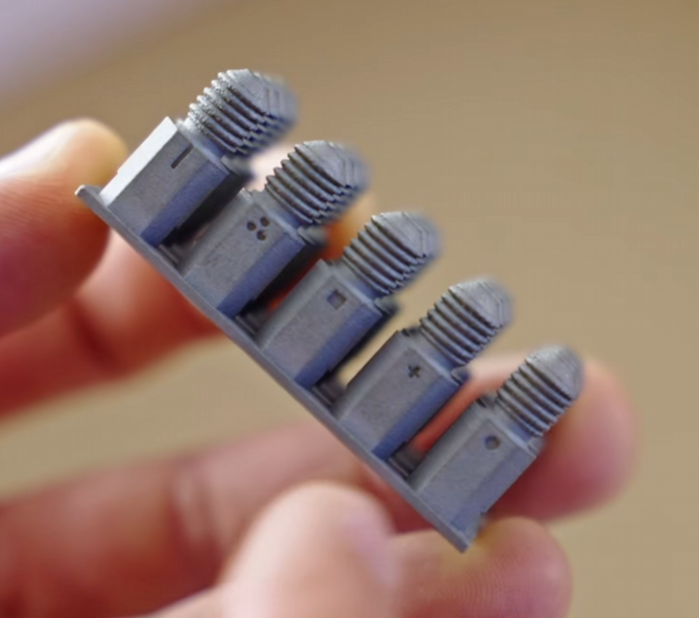
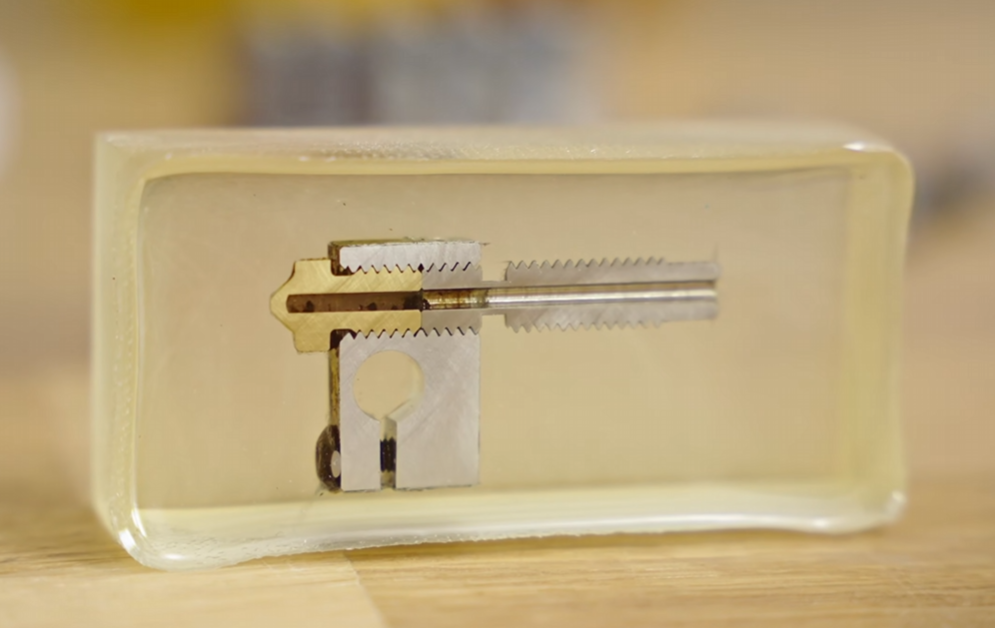
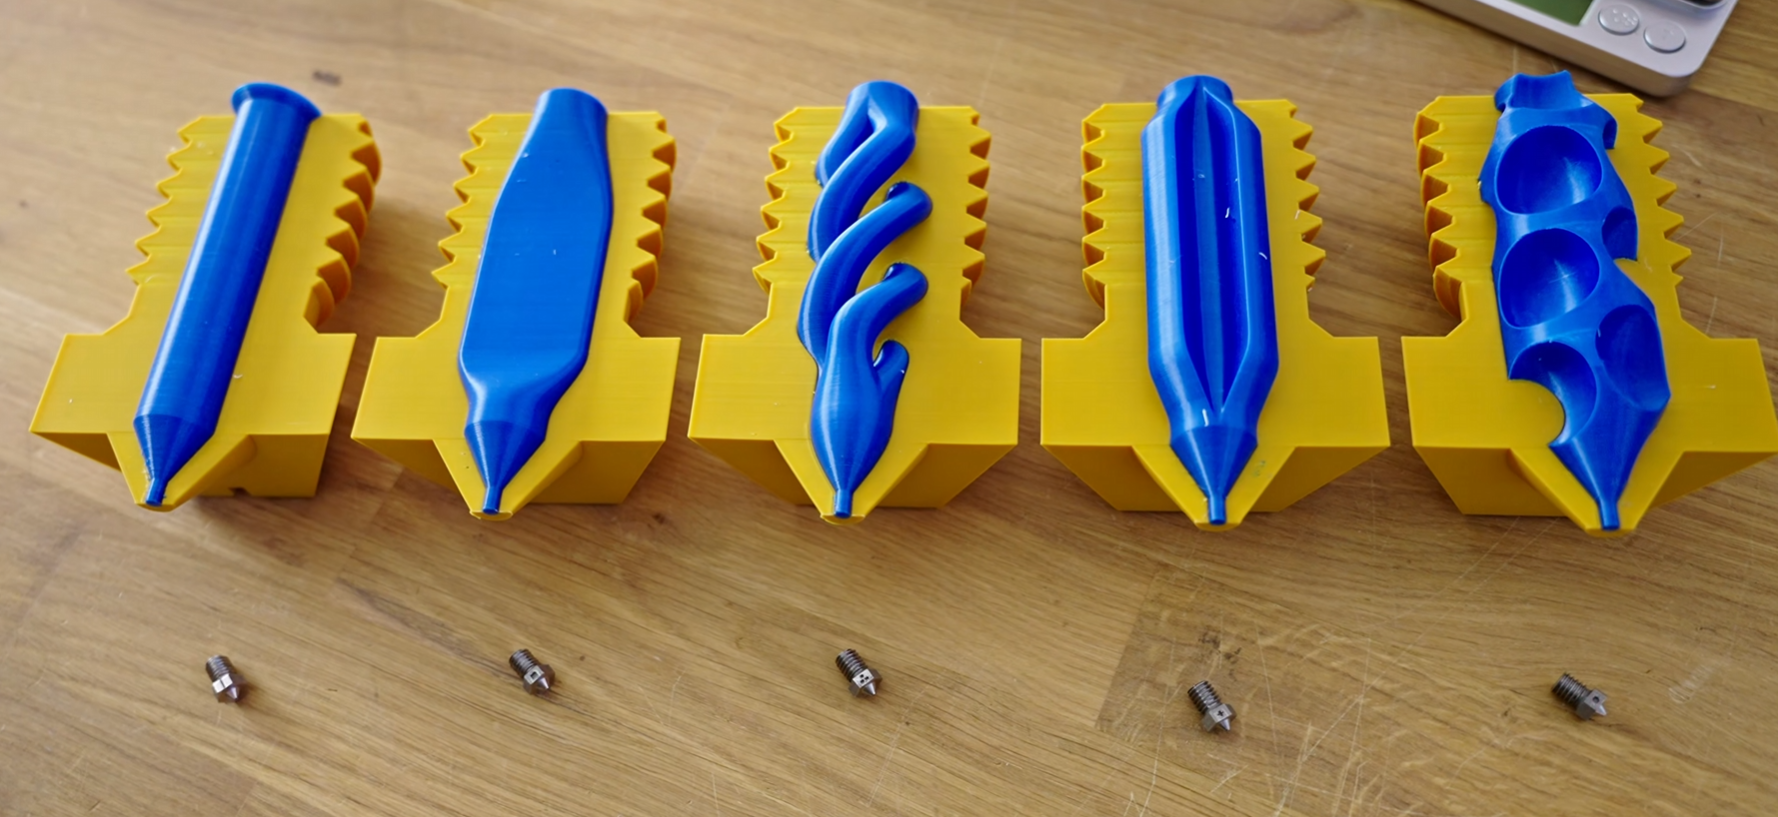
A tesztben öt konstrukció szerepel: Straight, Spiral, X, Cheese és Fuge. Kívülről a fúvókák nagyon hasonlóak, a lényegi különbség belül található. A filament útját különböző módokon osztják, lapítják vagy terelik el annak érdekében, hogy több olvadt műanyag kerüljön közvetlen kapcsolatba a fűtött fémfelülettel.
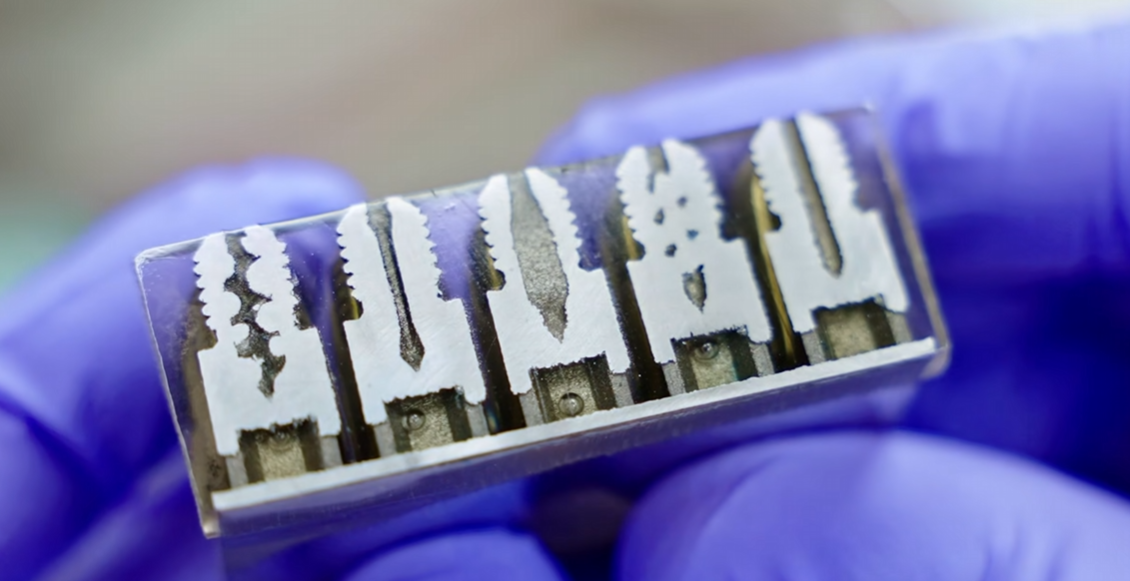
A klasszikus megoldás egy közel egyenes olvasztócsatorna. Ezzel szemben a kísérleti geometriák célja az, hogy növeljék a hőátadó felületet anélkül, hogy a hotend fizikailag sokkal hosszabbá válna. Ez különösen fontos a mai gyors CoreXY és nagy gyorsulású gépeknél, ahol a rövid, könnyű toolhead továbbra is előny.
Nem elég csak a maximális flow-t nézni
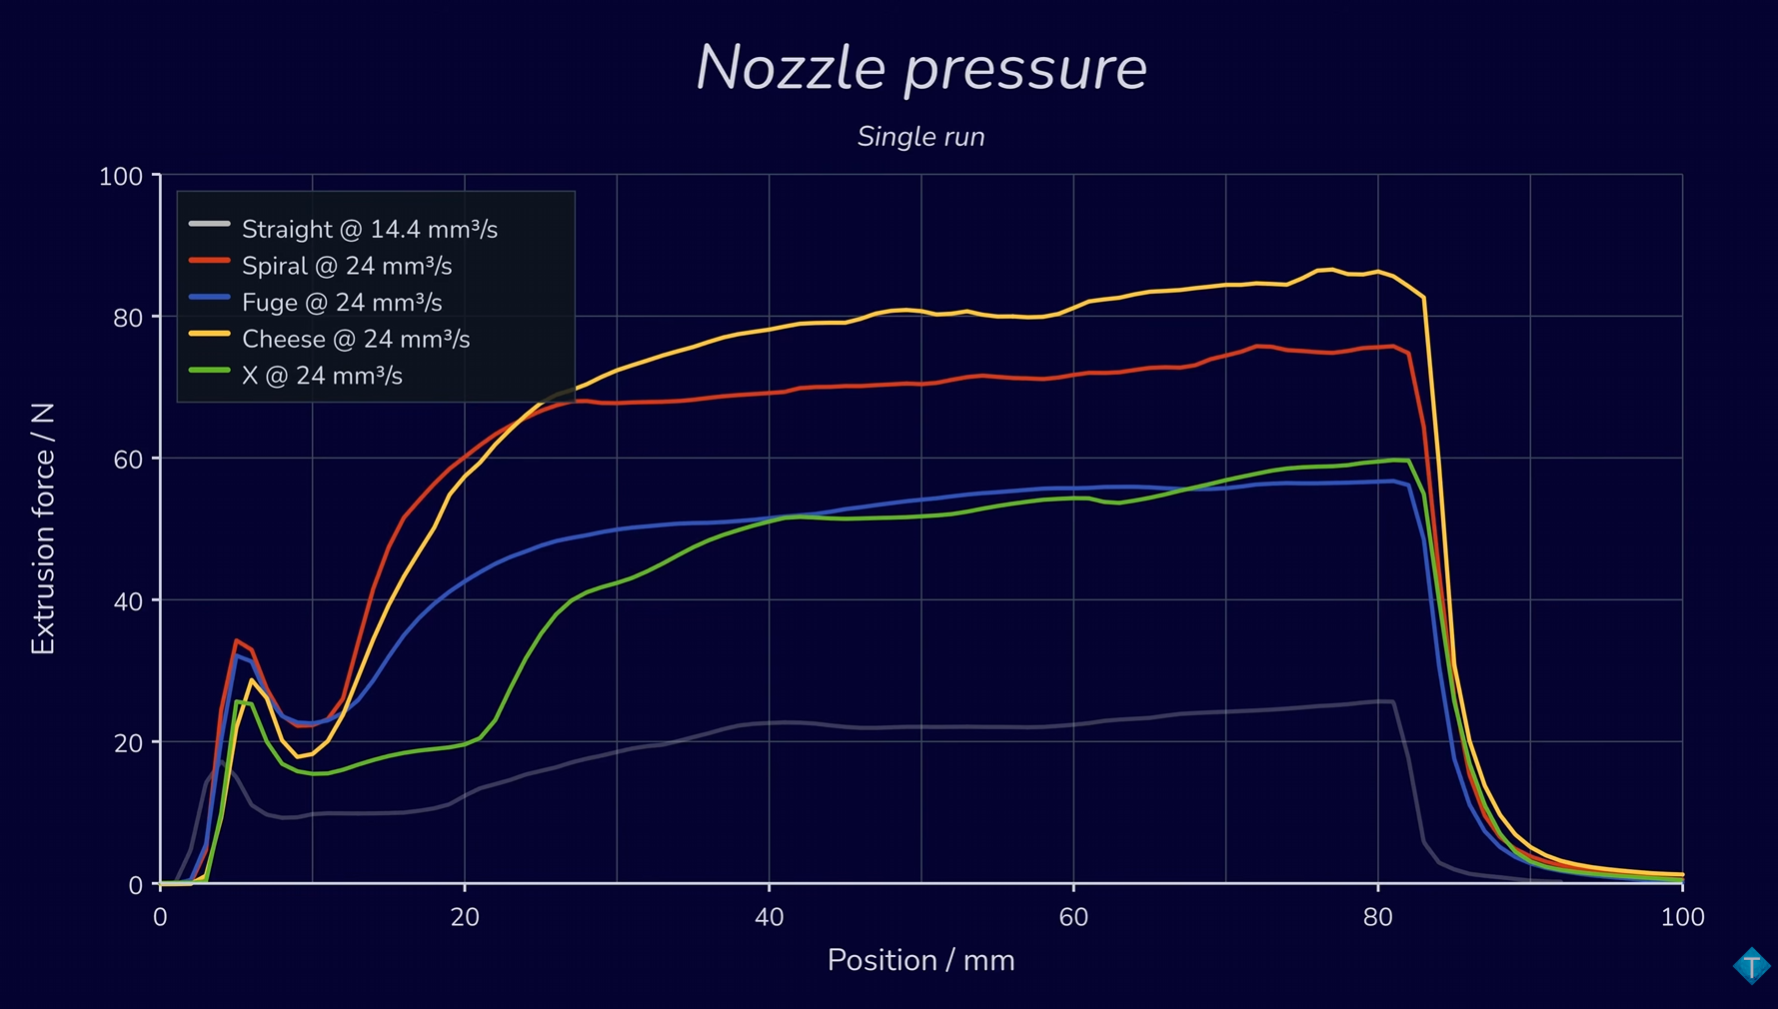
A teszt egyik legfontosabb tanulsága, hogy a maximális volumetrikus térfogatáram önmagában nem mond el mindent. Ha egy konstrukció ugyanazt a flow-t csak jóval nagyobb extrudálóerő mellett képes elérni, akkor az extruder, a filament és maga a nyomtatás is nagyobb terhelést kap.
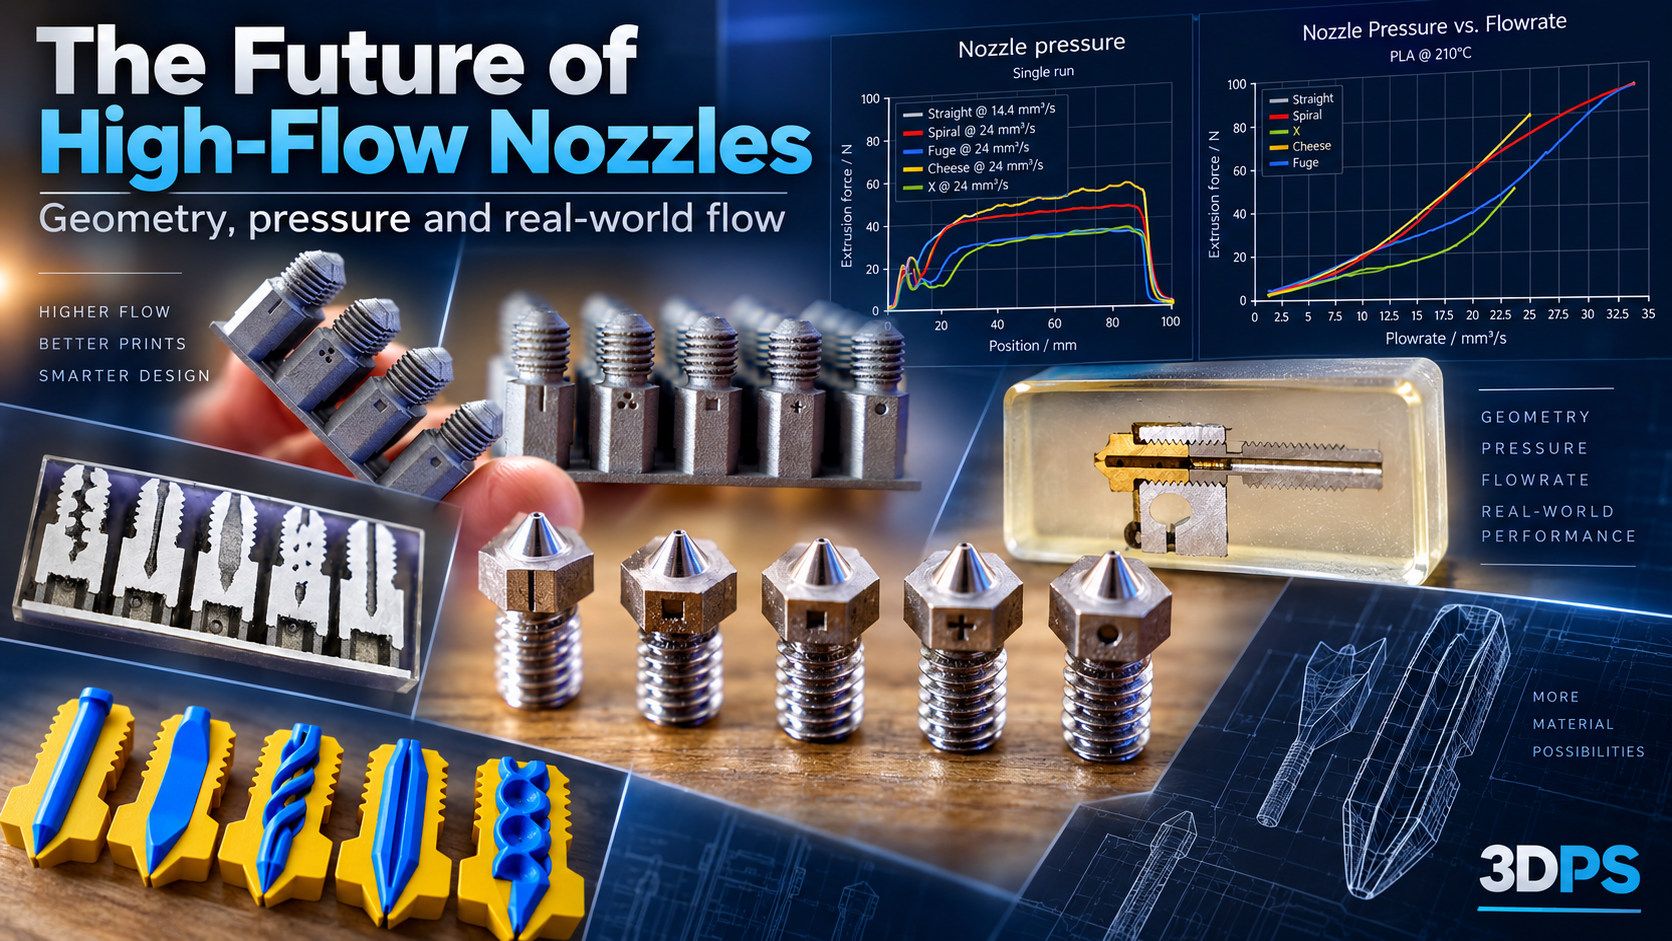
A mérések ezért az extrudálóerőt is vizsgálják. Az egyik grafikonon a Straight kialakítás körülbelül 14,4 mm³/s, míg a Spiral, Fuge, Cheese és X változatok 24 mm³/s térfogatáramon szerepelnek. A görbék között jelentős különbség látható: ugyanakkora flow mellett az eltérő belső geometria nagyon más fúvókanyomást eredményez.
Flow és nyomás: itt válik igazán érdekessé
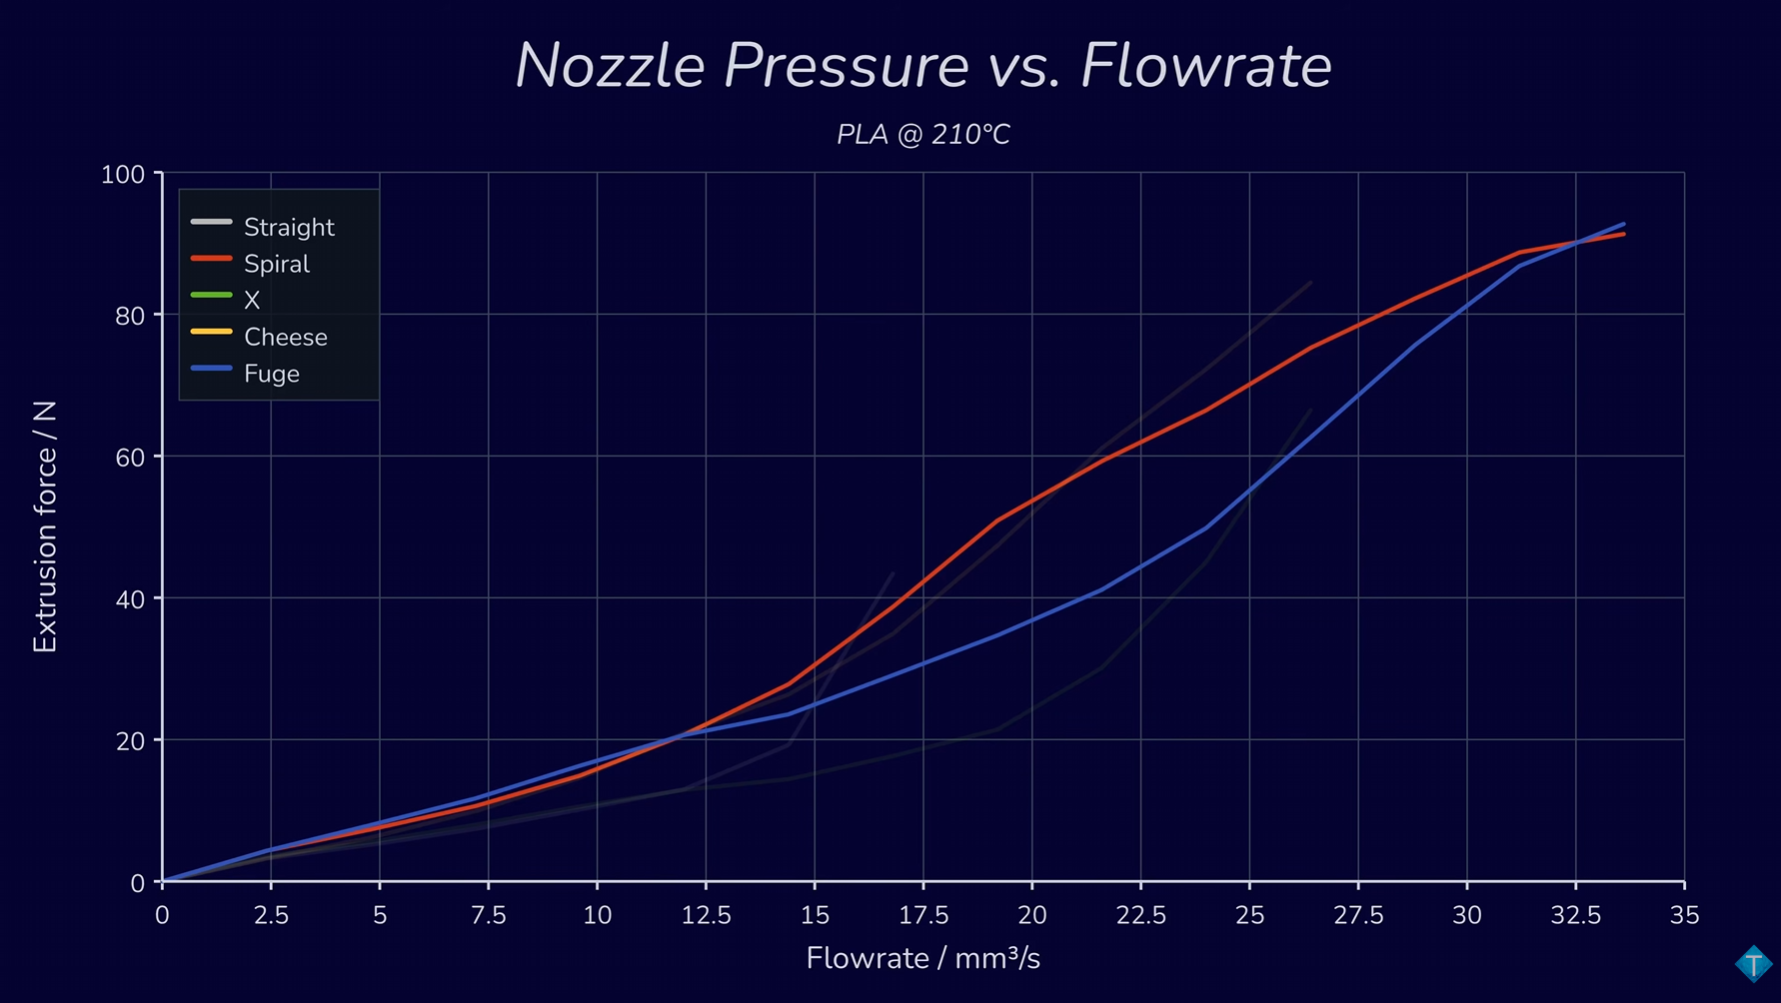
A PLA-val, 210 °C-on végzett flow-rate mérés azt mutatja, hogy az extrudálóerő a térfogatáram növekedésével nem minden geometriánál azonos módon emelkedik. A grafikonon az X kialakítás hosszú tartományban különösen alacsony nyomásigényt mutat, míg a Fuge is kedvezőbb görbét ad több hagyományosabb kialakításhoz képest.
A Spiral és Cheese geometriák szintén nagy flow-t tudnak elérni, de magasabb extrudálóerő mellett. Ez jól szemlélteti, hogy a „high-flow” nem egyetlen szám: a hasznos teljesítményhez egyszerre kell vizsgálni az anyag hőmérsékletét, a térfogatáramot, az extrudálóerőt, a stabilitást és természetesen a nyomtatási minőséget.
A geometria lehet a következő nagy ugrás
A hagyományos high-flow hotendek gyakran hosszabb olvasztózónával próbálnak több energiát átadni az anyagnak. Ez működik, de növeli a hotend méretét, tömegét, és sok esetben a visszahúzási vagy hővezetési problémákat is nehezebb kezelni.
Az itt bemutatott megközelítés más irányba mutat: ugyanazon a rövid úton kell sokkal hatékonyabban megolvasztani az anyagot. Ehhez a filament alakját és útját változtatják meg a fúvóka belsejében.
Mit jelent ez a gyakorlatban?
- nagyobb volumetrikus flow érhető el rövid hotenddel;
- csökkenthető az adott flow-hoz szükséges extrudálóerő;
- kisebb lehet az extruder és a filament mechanikai terhelése;
- a hotend méretének növelése nélkül javítható a hőátadás;
- a jövő fúvókáinál a belső geometria legalább olyan fontos lehet, mint az anyag vagy a fúvókaátmérő.
A kísérletből az is látszik, hogy nincs feltétlenül egyetlen minden helyzetben tökéletes geometria. A különböző kialakítások másképp viselkednek a nyomás, flow és várható hőátadás szempontjából. A következő generációs high-flow rendszereknél ezért várhatóan egyre fontosabb lesz az anyaghoz és feladathoz optimalizált belső kialakítás.
Forrás
A cikk alapjául szolgáló videó és kísérlet:
YouTube – The future of high-flow nozzles
A cikkben szereplő mérési képek a felhasználó által a videóból rendelkezésre bocsátott képkockák. A borítókép ezek felhasználásával készült 3DPS-illusztráció.