3DPS logo
3DPS Europe
Szerviz és fejlesztés
Hírek

Hír / cikk

← Vissza a hírekhez Vissza a főoldalra
A high-flow fúvókák jövője: nem a hossz, hanem a belső geometria számít
2026. 09. 11.
17

A high-flow fúvókák jövője: nem a hossz, hanem a belső geometria számít

4 perc olvasás

Öt eltérő belső fúvókageometria, mérhető extrudálóerő és valós flow-tesztek mutatják meg, merre fejlődhetnek a következő generációs high-flow hotendek.

A gyors FDM/FFF nyomtatás egyik legfontosabb korlátja már nem feltétlenül a mozgásrendszer, hanem az, hogy a hotend milyen gyorsan képes a filamentet egyenletesen megolvasztani és a fúvókán átpréselni. A bemutatott kísérlet ezt nem egyszerűen hosszabb olvasztózónával próbálja megoldani, hanem különböző belső fúvókageometriák összehasonlításával.
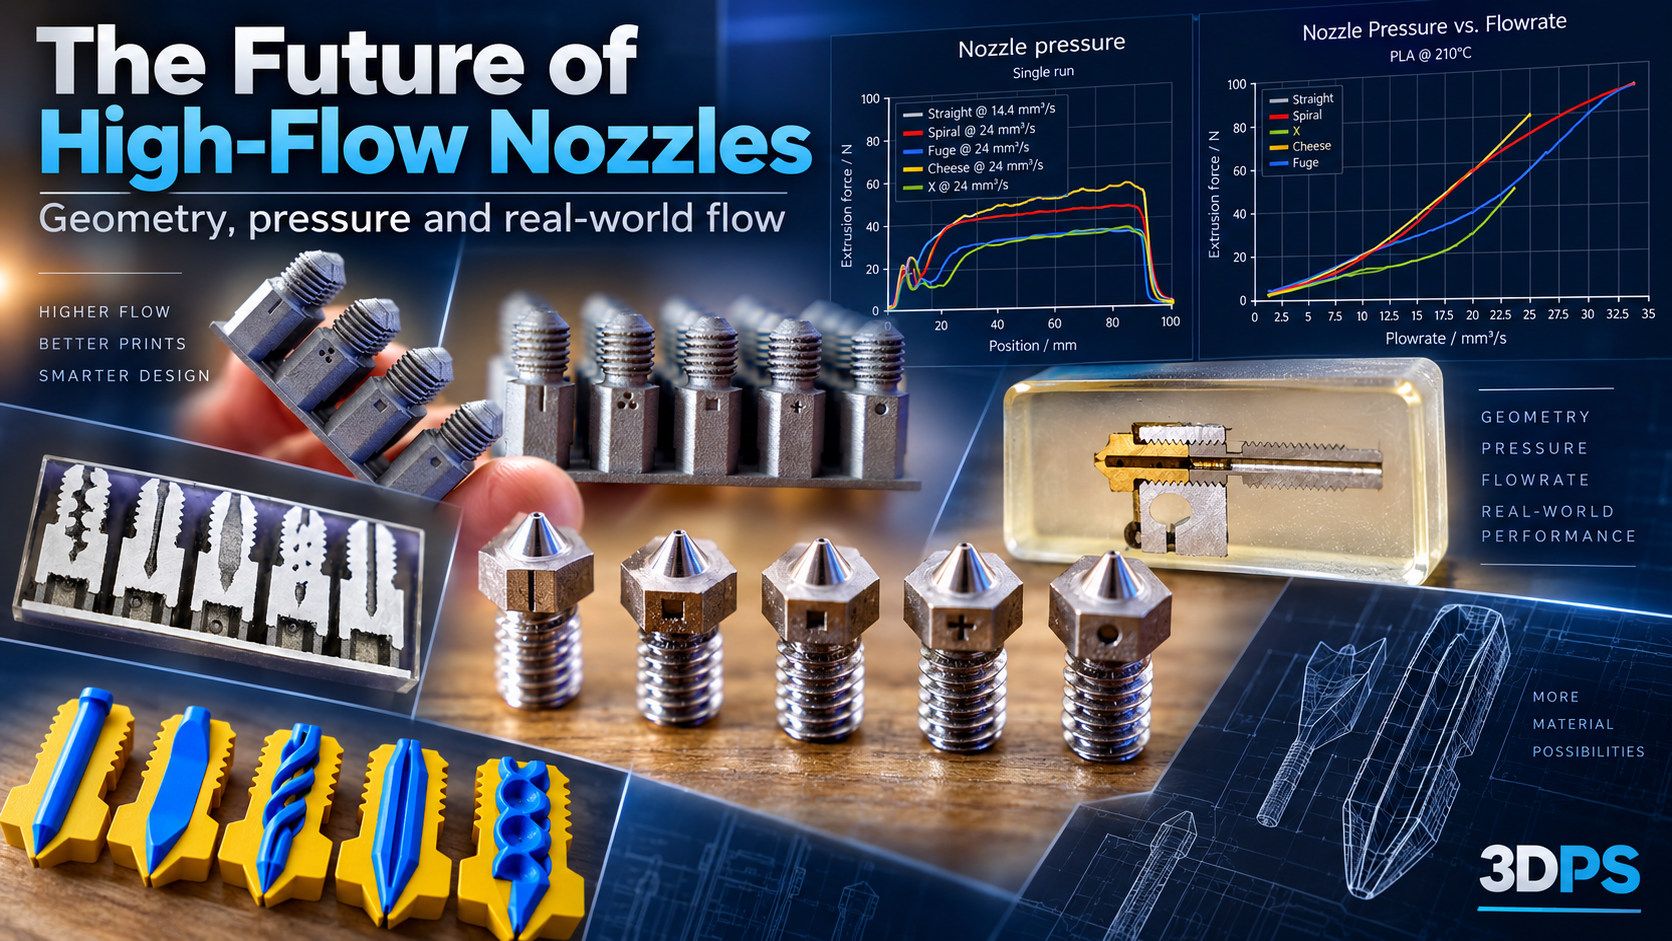
Különböző kísérleti high-flow fúvókageometriák
Különböző kísérleti belső geometriák ugyanarra az alapméretre építve.

Öt különböző belső kialakítás

A tesztben öt konstrukció szerepel: Straight, Spiral, X, Cheese és Fuge. Kívülről a fúvókák nagyon hasonlóak, a lényegi különbség belül található. A filament útját különböző módokon osztják, lapítják vagy terelik el annak érdekében, hogy több olvadt műanyag kerüljön közvetlen kapcsolatba a fűtött fémfelülettel.
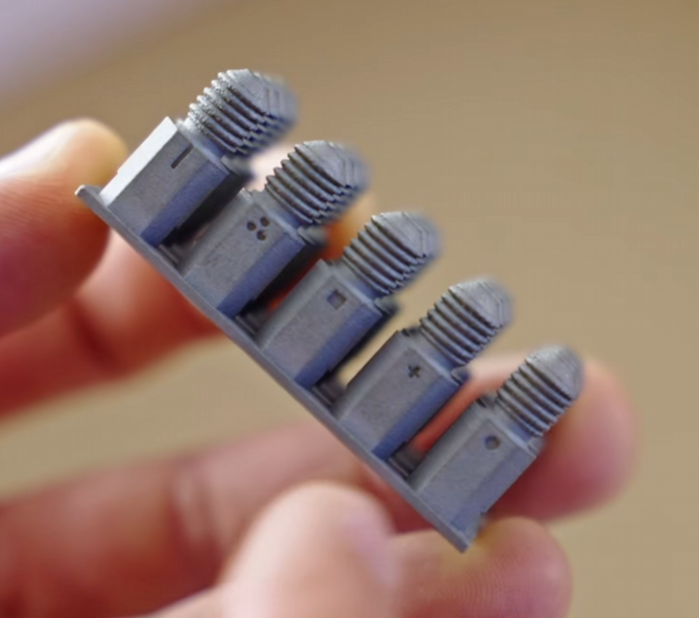
High-flow fúvókák belső keresztmetszetei
A belső keresztmetszetek jól mutatják, mennyire eltérő úton vezetik az anyagot az egyes változatok.

A klasszikus megoldás egy közel egyenes olvasztócsatorna. Ezzel szemben a kísérleti geometriák célja az, hogy növeljék a hőátadó felületet anélkül, hogy a hotend fizikailag sokkal hosszabbá válna. Ez különösen fontos a mai gyors CoreXY és nagy gyorsulású gépeknél, ahol a rövid, könnyű toolhead továbbra is előny.
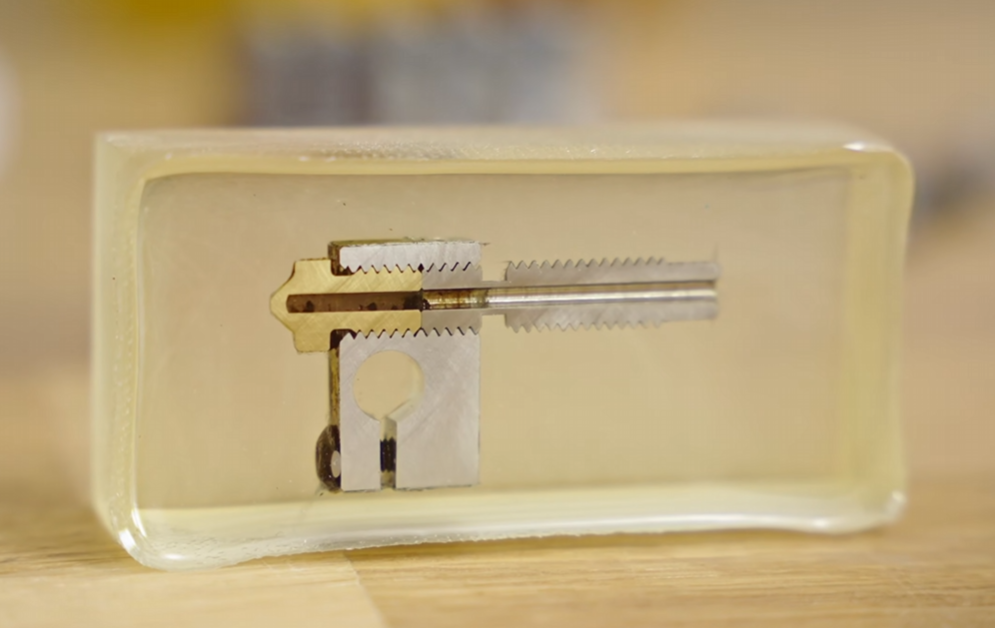
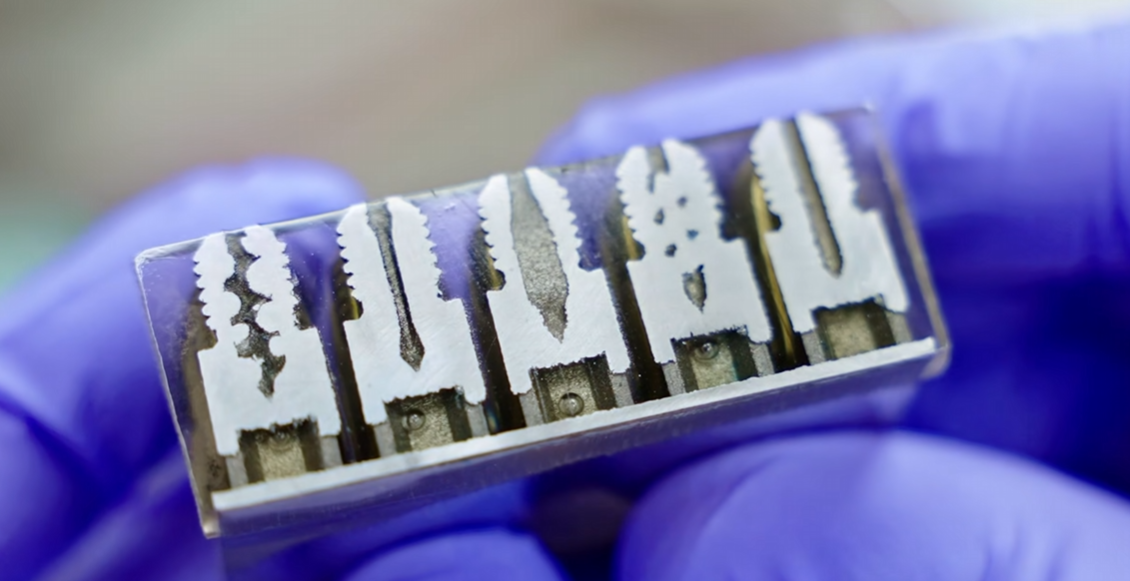
Fúvóka és hotend metszeti modell
A cél: rövid hotend mellett minél hatékonyabban átadni a hőt az áthaladó filamentnek.

Nem elég csak a maximális flow-t nézni

A teszt egyik legfontosabb tanulsága, hogy a maximális volumetrikus térfogatáram önmagában nem mond el mindent. Ha egy konstrukció ugyanazt a flow-t csak jóval nagyobb extrudálóerő mellett képes elérni, akkor az extruder, a filament és maga a nyomtatás is nagyobb terhelést kap.

A mérések ezért az extrudálóerőt is vizsgálják. Az egyik grafikonon a Straight kialakítás körülbelül 14,4 mm³/s, míg a Spiral, Fuge, Cheese és X változatok 24 mm³/s térfogatáramon szerepelnek. A görbék között jelentős különbség látható: ugyanakkora flow mellett az eltérő belső geometria nagyon más fúvókanyomást eredményez.
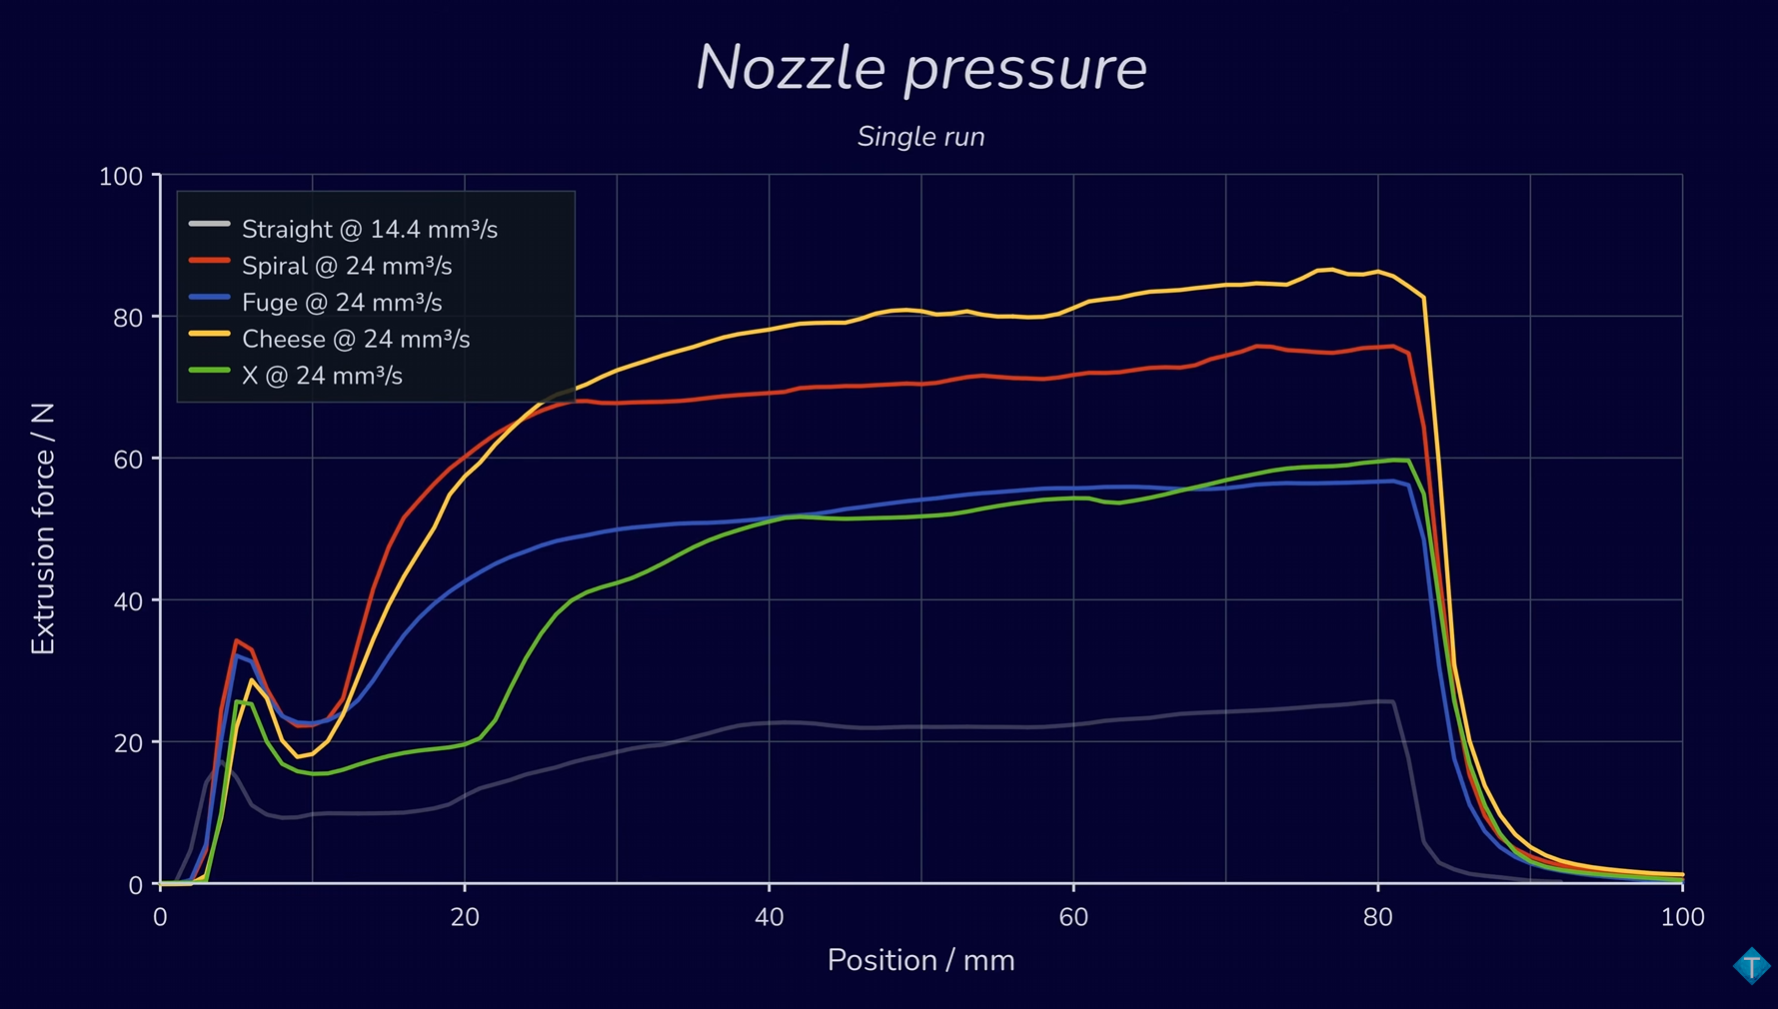
Nozzle pressure single run grafikon
Extrudálóerő egyetlen mérési futás során. A grafikonon a különböző geometriai változatok eltérő nyomásigénye látható.

Flow és nyomás: itt válik igazán érdekessé

A PLA-val, 210 °C-on végzett flow-rate mérés azt mutatja, hogy az extrudálóerő a térfogatáram növekedésével nem minden geometriánál azonos módon emelkedik. A grafikonon az X kialakítás hosszú tartományban különösen alacsony nyomásigényt mutat, míg a Fuge is kedvezőbb görbét ad több hagyományosabb kialakításhoz képest.

A Spiral és Cheese geometriák szintén nagy flow-t tudnak elérni, de magasabb extrudálóerő mellett. Ez jól szemlélteti, hogy a „high-flow” nem egyetlen szám: a hasznos teljesítményhez egyszerre kell vizsgálni az anyag hőmérsékletét, a térfogatáramot, az extrudálóerőt, a stabilitást és természetesen a nyomtatási minőséget.
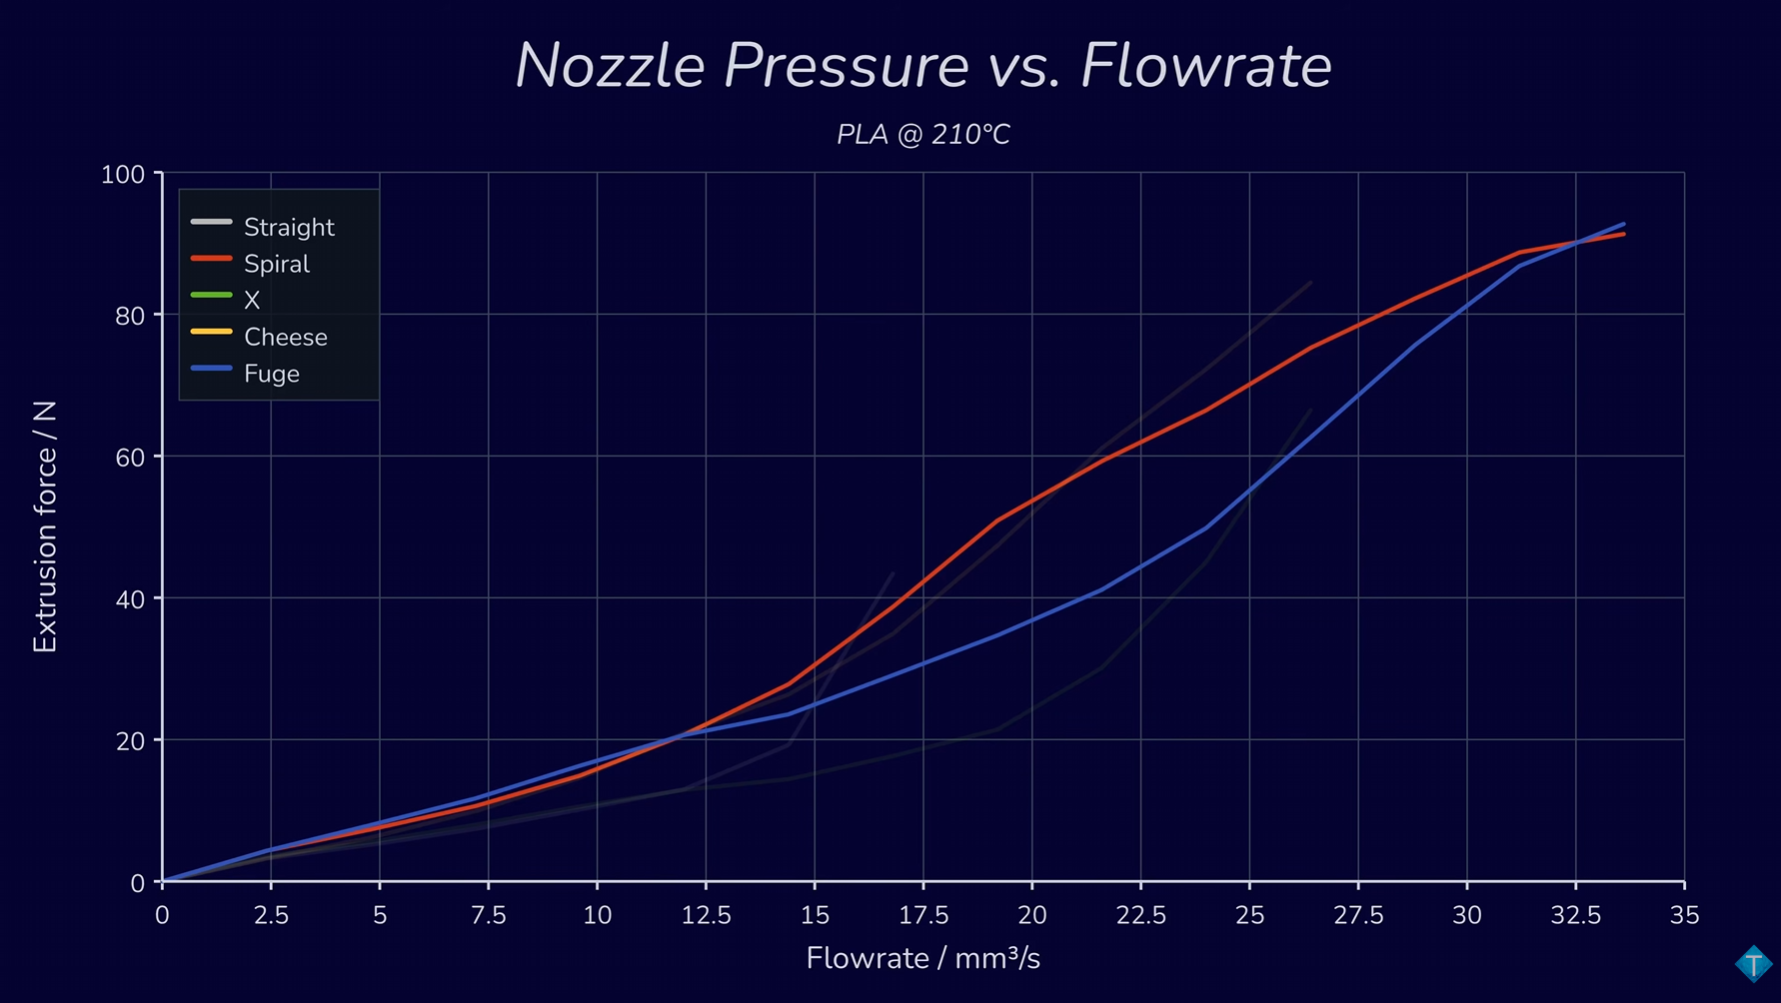
Nozzle pressure vs flowrate PLA 210 fokon
Nozzle Pressure vs. Flowrate, PLA @ 210 °C. A médiavezérlő sáv nélküli grafikon.

A geometria lehet a következő nagy ugrás

A hagyományos high-flow hotendek gyakran hosszabb olvasztózónával próbálnak több energiát átadni az anyagnak. Ez működik, de növeli a hotend méretét, tömegét, és sok esetben a visszahúzási vagy hővezetési problémákat is nehezebb kezelni.

Az itt bemutatott megközelítés más irányba mutat: ugyanazon a rövid úton kell sokkal hatékonyabban megolvasztani az anyagot. Ehhez a filament alakját és útját változtatják meg a fúvóka belsejében.
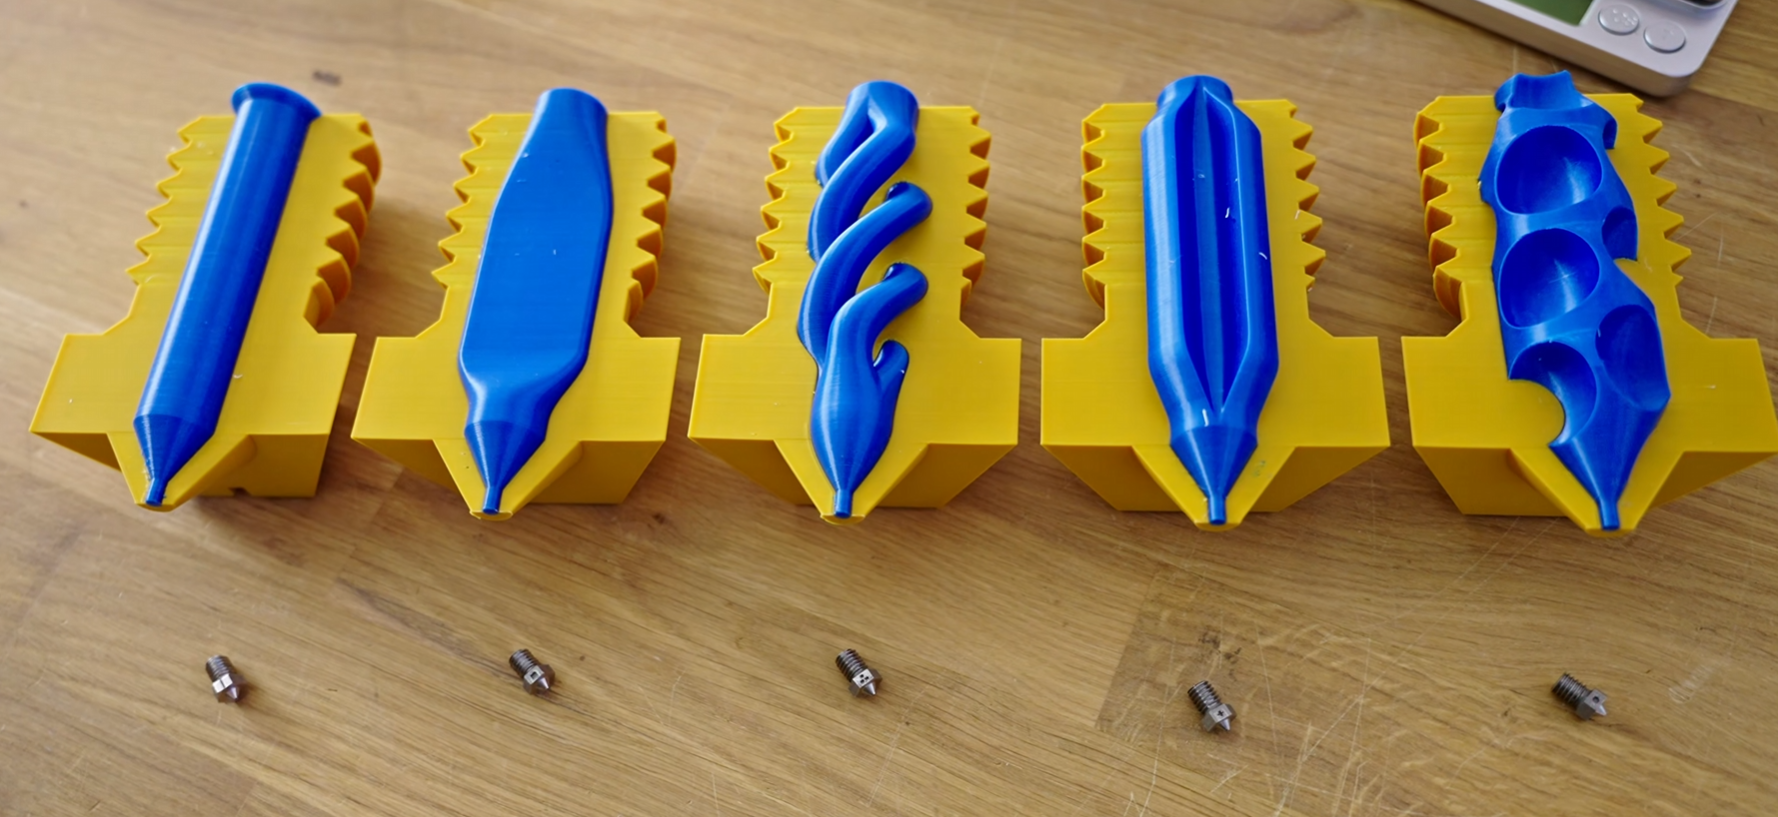
A vizsgált belső fúvókageometriák nagyított modelljei
A vizsgált belső áramlási geometriák nagyított modelljei.

Mit jelent ez a gyakorlatban?

  • nagyobb volumetrikus flow érhető el rövid hotenddel;
  • csökkenthető az adott flow-hoz szükséges extrudálóerő;
  • kisebb lehet az extruder és a filament mechanikai terhelése;
  • a hotend méretének növelése nélkül javítható a hőátadás;
  • a jövő fúvókáinál a belső geometria legalább olyan fontos lehet, mint az anyag vagy a fúvókaátmérő.

A kísérletből az is látszik, hogy nincs feltétlenül egyetlen minden helyzetben tökéletes geometria. A különböző kialakítások másképp viselkednek a nyomás, flow és várható hőátadás szempontjából. A következő generációs high-flow rendszereknél ezért várhatóan egyre fontosabb lesz az anyaghoz és feladathoz optimalizált belső kialakítás.

Forrás

A cikk alapjául szolgáló videó és kísérlet:

YouTube – The future of high-flow nozzles

A cikkben szereplő mérési képek a felhasználó által a videóból rendelkezésre bocsátott képkockák. A borítókép ezek felhasználásával készült 3DPS-illusztráció.
Kapcsolódó cikkek
Archívum

Korábbi hírek

43 korábbi cikk
CALIBRA – ingyenes mérőeszköz-nyilvántartó rendszer fejlesztése indult
2026. 08. 11.
11

CALIBRA – ingyenes mérőeszköz-nyilvántartó rendszer fejlesztése indult

CALIBRA – ingyenes mérőeszköz-nyilvántartó rendszer fejlesztése indult Új saját fejlesztésű webes rendszerrel bővülnek a 3DPS projektjei. A CALIBRA célja egy korszerű, átlátható és hosszú távon bővíthető mérőeszköz-nyilvántartó és kalibrációkezelő rendszer létrehozása. A fejlesztés az elmúlt időszakban gyors ütemben haladt: az eredeti koncepcióból már működő webalkalmazás született, amelynek alapvető vállalati, mérőeszköz-kezelési, partnerkezelési és auditfunkciói is kialakultak.

Parkside Multi Charger: az egyszerű és a Pro változat vezérlési architektúrája
2026. 08. 04.
4

Parkside Multi Charger: az egyszerű és a Pro változat vezérlési architektúrája

Parkside Multi Charger: az egyszerű és a Pro változat vezérlési architektúrája A Parkside Multi Charger fejlesztése új szakaszba lépett. Az elmúlt időszakban több lehetséges vezérlési és teljesítménykapcsolási megoldást hasonlítottunk össze annak érdekében, hogy az egyszerű változat könnyen megépíthető, a későbbi Pro verzió pedig megfelelően bővíthető legyen.

Parkside Multi Charger – Új mérföldkő a fejlesztésben
2026. 08. 02.
10

Parkside Multi Charger – Új mérföldkő a fejlesztésben

Parkside Multi Charger – Új mérföldkő a fejlesztésben A Parkside Multi Charger projekt fejlesztése továbbra is folyamatosan halad. Az elmúlt időszakban egyszerre történt előrelépés a hardverfejlesztés, a szoftver, valamint a projekt nyilvános megjelenésének kialakítása terén. A projekt továbbra is két külön fejlesztési irányt követ: a Parkside Multi Charger (Normal) és a Parkside Multi Charger Pro verziót.

Anycubic Kobra 3 toolhead – sikeres firmware-mentés és az első lépések a CAN-alapú Klipper toolboard felé
2026. 07. 27.
2

Anycubic Kobra 3 toolhead – sikeres firmware-mentés és az első lépések a CAN-alapú Klipper toolboard felé

Anycubic Kobra 3 Toolhead projekt – Újabb mérföldkő: sikeres firmware-mentés és a CAN-es átalakítás előkészítése A mai nap egy fontos mérföldkő volt az Anycubic Kobra 3 Toolhead projektben. Projektünk célja nem a gyári firmware módosítása vagy javítása, hanem egy teljesen új, nyílt forrású firmware fejlesztése, amely lehetővé teszi, hogy a gyári vezérlőpanel minimális hardveres módosítással Klipper-kompatibilis CAN Tool MCU-ként működjön.

Újabb mérföldkő az Anycubic Kobra 3 Toolhead projektben  #2
2026. 07. 26.
3

Újabb mérföldkő az Anycubic Kobra 3 Toolhead projektben #2

Újabb mérföldkő az Anycubic Kobra 3 Toolhead projektben A Kobra 3 Toolhead reverse engineering projekt újabb jelentős mérföldkőhöz érkezett. Az elmúlt időszakban a hangsúly már nem csupán az egyes alkatrészek azonosításán volt, hanem egy részletes, egységes hardverdokumentáció felépítésén, amely a projekt későbbi fejlesztéseinek alapját képezi.

Anycubic Kobra 3 Toolhead projekt – Elkészült a hardver dokumentáció első mérföldköve
2026. 07. 26.
3

Anycubic Kobra 3 Toolhead projekt – Elkészült a hardver dokumentáció első mérföldköve

Anycubic Kobra 3 Toolhead projekt – Elkészült a hardver dokumentáció első mérföldköve A reverse engineering projekt újabb fontos szakaszához érkezett. Az elmúlt időszakban a hangsúly már nem csupán az egyes alkatrészek azonosításán volt, hanem egy olyan egységes dokumentációs rendszer kialakításán, amely a teljes elektronika későbbi feltérképezésének alapját adja.

„DO NOT TOUCH.” 😅
2026. 05. 12.
6

„DO NOT TOUCH.” 😅

Van az a legendás matrica minden mérnöki projektben, hogy: „DO NOT TOUCH.” 😅 Na de könyörgöm… akkor mégis HOGYAN szedjük szét?!

Bambulab A1 és A1 mini gyári hiba - Első réteg problémák
2026. 05. 12.
15

Bambulab A1 és A1 mini gyári hiba - Első réteg problémák

Bambu Lab A1 és A1 Mini – Gyári első réteg problémák A Bambu Lab A1 és Bambu Lab A1 Mini nyomtatóknál több felhasználó is tapasztalt furcsa első réteg hibákat, amelyek elsőre slicer vagy filament problémának tűnnek, valójában azonban gyakran mechanikai eredetűek.

3DPS RFF – Filament adagoló rendszer valódi nyomtatási környezetre tervezve
2026. 05. 12.
3

3DPS RFF – Filament adagoló rendszer valódi nyomtatási környezetre tervezve

3DPS RFF – Filament adagoló rendszer valódi nyomtatási környezetre tervezve Az elmúlt hónapokban intenzíven dolgoztunk egy olyan projekten, amely egy sok 3D nyomtató felhasználó számára ismerős problémára nyújt megoldást: a filament ellenállására, az instabil adagolásra és a nagy távolságú filament továbbításra.